Зачем рассчитывать охлаждение, а не «добавлять воду»
Охлаждение пресс-формы напрямую влияет на длительность цикла литья, стабильность размеров и процент брака. Если расплав охлаждается неравномерно, готовые изделия получают разную усадку, внутренние напряжения, утяжины или коробление. Простая подача холодной воды в каналы не решает задачу: важно отвести тепло с рассчитанной скоростью именно из тех зон, где материал остывает дольше всего.
Попытка резко снизить температуру воды иногда сокращает цикл, но локально: поверхность детали может затвердеть быстрее, тогда как массивный участок останется горячим. Результат – деформация при извлечении, нестабильная геометрия и рост нагрузки на оборудование. Цель инженерного расчета – не максимальная скорость охлаждения, а управляемый тепловой режим, обеспечивающий качество и производительность одновременно.
Какие дефекты указывают на проблемы с охлаждением пресс-форм
Не каждый дефект связан с гранулятом, настройками машины или давлением выдержки. Часто источник проблемы находится в термостатировании: форма получает недостаточный расход теплоносителя, отдельные каналы загрязнены либо разные зоны работают при заметно отличающейся температуре. Особенно показательны дефекты, повторяющиеся после запуска и меняющиеся по мере прогрева формы.
-
Коробление возникает, когда разные участки детали усаживаются с неодинаковой скоростью. Причиной может быть неравномерное охлаждение подвижной и неподвижной половин, ребер или бобышек.
-
Утяжины и внутренние раковины характерны для толстостенных зон, где тепло отводится медленно и материал продолжает сжиматься после затвердевания поверхности.
-
Разброс размеров от цикла к циклу показывает, что температура пресс-формы не вышла на стабильный режим либо контуры имеют разный фактический расход.
-
Длительный цикл означает, что заполнение и выдержка уже завершены, но изделие не достигло безопасной температуры извлечения.
-
Прилипание, следы выталкивателей и деформация при съеме часто указывают на перегрев пуансона, сердечников или глубоких элементов.
Например, если плоская деталь выгибается в одну сторону, проверяют температуру обеих половин формы, охлаждение ребер и утолщений, а также разницу температуры воды на входе и выходе. Убрать коробление нельзя решить одной настройкой: необходимо выровнять температурное поле, скорректировать режим выдержки и подтвердить результат измерениями.
Расчет охлаждения пресс-форм: какие параметры нужны и что он показывает
Расчет охлаждения пресс-форм начинается не с выбора чиллера или диаметра шланга, а с оценки тепловой нагрузки. Система должна за заданное время цикла забрать тепло, которое расплав передает металлу при охлаждении от температуры литья до температуры извлечения. Чем выше масса отливки, число гнезд и температура переработки, тем выше требуемая мощность теплоотвода.
Для предварительного расчета необходимы исходные параметры:
-
масса изделия и литниковой системы, количество гнезд;
-
тип полимера, температура расплава, допустимая температура извлечения и теплоемкость материала;
-
температура формы, толщина стенок, геометрию ребер, бобышек и массивных участков;
-
целевое время цикла, включая выдержку под давлением и охлаждение;
-
температура теплоносителя на подаче и обратке, допустимый перепад;
-
материал пресс-формы, теплопроводность стали и наличие вставок из более теплопроводного материала.
Тепловой баланс показывает, какой расход воды требуется для отвода расчетного количества тепла, насколько допустимо нагревать воду в контуре и сколько независимых каналов необходимо. По результату выбирают насосы, термостаты, промышленный чиллер, диаметр каналов и схему подключения. Для литья давлением практична небольшая контролируемая разница между подачей и обраткой: чрезмерный перепад означает, что начало и конец одного канала охлаждают форму в разных условиях.
Если обратка заметно горячее подачи, последние участки канала уже получают подогретую воду. Это повышает риск разной усадки, особенно у изделий с высокой точностью размеров. В таких случаях решение состоит не обязательно в более холодной воде: эффективнее сократить длину контура, увеличить расход, разделить зоны или изменить расположение каналов.
Расчет не заменяет испытания готовых пресс-форм. Реальный теплоотвод зависит от точности сверления, контакта вставок, качества соединений, фактического давления, загрязнения каналов и свойств конкретной марки пластика. Для сложных изделий используются технологии моделирования заполнения и охлаждения, а затем прогноз сверяют с замерами температуры формы, воды и геометрии деталей после стабилизации производственного режима.
Системы охлаждения пресс-форм: сравнение решений для разных зон
Системы охлаждения пресс форм выбирают по геометрии, тепловой нагрузке и стоимости цикла. Универсального варианта нет: решение, подходящее для простой крышки, может оказаться неэффективным для корпуса с глубокими ребрами, тонкими выступами и массивными крепежными бобышками.
Прямые сверленые каналы – базовый и наиболее ремонтопригодный тип. Они подходят для стандартных деталей, где вода может проходить достаточно близко к поверхности полости без ослабления стальной плиты. Их преимущества – понятное изготовление, доступная стоимость, быстрый ремонт и простая промывка. Ограничение связано с геометрией: прямой канал нельзя безопасно приблизить к глубокому карману, тонкому сердечнику или сложному радиусу.
Для узких сердечников и глубоких полостей применяют перегородки, перемычки и барботеры. Перегородка направляет поток по двум сторонам внутреннего канала, улучшая отвод тепла от удлиненного участка. Барботер подает воду к вершине труднодоступного сердечника и возвращает ее по кольцевому зазору. Эти конструкции чувствительны к расходу: при слабом потоке движение воды становится недостаточным, а тепловая эффективность резко снижается.
В локально перегретых местах используют вставки из материалов с высокой теплопроводностью. Они полезны у зоны впрыска, высокой бобышки, толстой стенки или участка, где невозможно разместить полноценный водяной канал. Медные сплавы и специальные теплопроводные материалы сокращают путь отвода тепла, однако не заменяют контур охлаждения. При подборе важно учитывать износостойкость, совместимость с рабочей поверхностью и риск повреждения вставки при обслуживании.
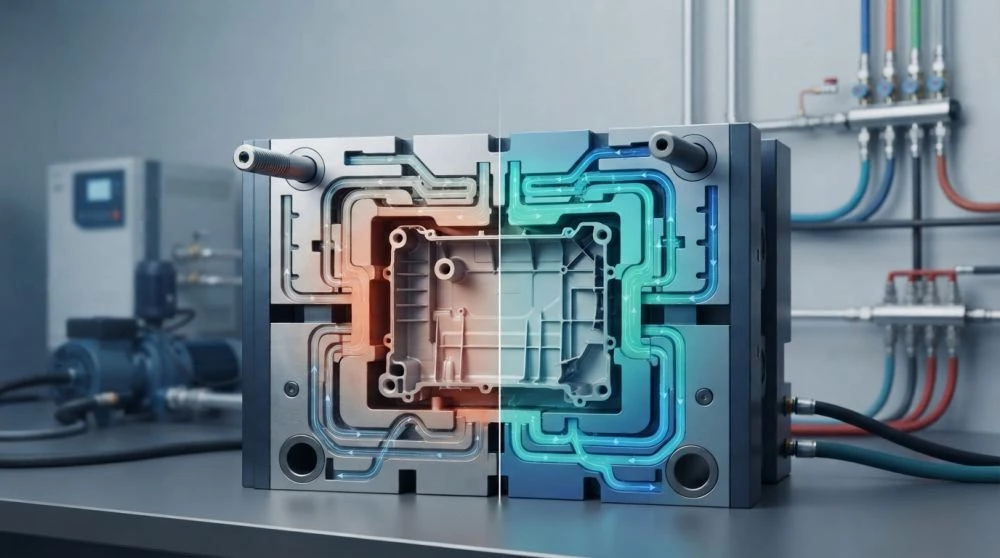
Конформное охлаждение – это каналы, повторяющие геометрию детали; обычно их получают аддитивным изготовлением вставок. Такой подход обеспечивает более равномерный отвод тепла на сложных поверхностях и способен сократить время цикла на десятки процентов в проблемных проектах. Ограничения – высокая стоимость, требования к контролю внутренних каналов, очистке и ремонту. Его выбирают, когда цена брака или длительного цикла оправдывает вложения.
Оптимизация системы охлаждения: как сократить цикл без роста брака
Оптимизация системы охлаждения начинается с фактических данных, а не с интуитивного изменения температуры воды. Одинаково подключенные линии не гарантируют одинаковую работу: длинный шланг, пережатый участок, загрязнение, слабый насос или неверно подобранный распределитель меняют расход по каждому контуру.
-
Измерьте температуру теплоносителя на входе и выходе каждого канала.
-
Проверьте расход, давление и потери в линиях, включая быстроразъемные соединения.
-
Зафиксируйте температуру наиболее нагруженных зон формы после выхода на стабильный режим.
-
Оцените время прогрева после запуска и повторяемость параметров на протяжении смены.
Далее разделяют зоны с разной тепловой нагрузкой. Литниковая зона, толстые стенки, сердечники, подвижная половина и крупные вставки могут требовать самостоятельного управления. Это важно при переработке материалов с высокой усадкой, наполненных композиций и при изготовлении изделий со сложной геометрией. Независимые контуры позволяют точно поддерживать температурный режим, а не компенсировать перегрев одной зоны переохлаждением всей формы.
Снижать температуру воды до минимума не всегда правильно. Слишком холодный поток может усилить внутренние напряжения, ухудшить глянец, вызвать конденсацию воздуха на форме и нестабильность поверхности. Более надежный путь – обеспечить достаточный расход, турбулентный режим движения в каналах и контролируемый температурный перепад. Для этого важны подбор насоса, диаметр каналов, длина линий и возможности системы управления.
Регулярная промывка обязательна для сохранения расчетной мощности. Накипь, коррозионные продукты, остатки масла и биологические отложения образуют теплоизоляционный слой: даже частичное зарастание каналов снижает отвод тепла и увеличивает цикл. Техническое обслуживание должно включать анализ воды, очистку, контроль фильтров и проверку герметичности. Иначе параметры, заложенные в проектирование, перестают соответствовать реальной работе оборудования.
Чек-лист выбора решения и вывод
Перед доработкой формы или заказом новой системы полезно ответить на несколько вопросов:
-
Где находится самая горячая зона изделия и подтверждено ли это измерениями?
-
Есть ли данные по расходу, давлению и температуре каждого контура?
-
Главная задача – снижение времени цикла или устранение коробления?
-
Достаточно ли прямых каналов либо требуются вставки, барботеры или конформное охлаждение?
-
Поддерживает ли термостатирование заданный режим при текущем числе гнезд?
-
Учтены ли усадка, теплопроводность и рекомендуемая температура формы для конкретного материала?
Эффективное охлаждение пресс форм строится на тепловом расчете, раздельном управлении нагруженными зонами и контроле фактических параметров. Такой подход сокращает цикл без потери качества, продлевает срок службы оборудования и делает производство стабильнее. Более подробно вас проконсультируют инженеры компании Полигон Пласт.