Почему трудногорючие марки требуют отдельной настройки процесса
Особенности литья трудногорючих пластиков под давлением определяются не только базовым полимером, но и наличием антипиреновых добавок. Они меняют вязкость расплава, чувствительность материала к сдвигу и перегреву, характер усадки, внешний вид поверхности и поведение потоков в полости формы.
Обычный ABS и ABS V-0 даже при одинаковом номинальном цвете ведут себя по-разному: могут иначе заполнять тонкие участки, формировать сварные линии или реагировать на изменение скорости впрыска.
Типовые режимы, успешно работающие для стандартных марок, нередко приводят к браку при работе с огнезащищенными композициями. Причина кроется не только в температуре: критически важны фактическая влажность гранул, чистота каналов, конструкция литника, время пребывания расплава в цилиндре и равномерность охлаждения. Перегрев вызывает деструкцию части добавок и газообразование, а избыточная вязкость – непролив или видимые спаи.
Что проверить до запуска: ключевые параметры материала
Для огнестойких корпусов и электротехнических изделий сложной формы применяют ABS V-0, PC/ABS FR, поликарбонат, PBT и полиамиды с антипиренами. У каждого материала свои требования к сушке, температурное окно, скорость кристаллизации и усадка. Например, полиамиды крайне чувствительны к влаге, а марки PC/ABS могут терять механическую прочность при задержке в цилиндре.
Важно: Маркировка V-0 подтверждает лишь поведение образца в условиях конкретного лабораторного теста, но не гарантирует легкое заполнение тонких стенок или стабильность при литье.
До запуска необходимо тщательно изучить технический паспорт (TDS) конкретной марки, обратив внимание на следующие пункты:
-
Рекомендуемый диапазон температур зон цилиндра, сопла и пресс-формы.
-
Условия предварительной сушки: температуру, продолжительность и допустимую остаточную влажность.
-
Показатель текучести расплава (ПТР/MFI) и его температурную зависимость.
-
Предельно допустимое время пребывания материала в цилиндре при технологических остановках.
-
Условия, при которых подтвержден класс горючести (толщина стенки образца, цвет).
-
Жесткие ограничения по использованию дробленки, вторичного сырья и смешению партий.
Дисциплина хранения и подготовки
Переработка ABS V-0 требует строгой дисциплины. Гранулы хранят в герметичной таре, а после сушки не оставляют открытыми возле термопластавтомата, так как материал быстро адсорбирует влагу из воздуха.
Смешивание разных партий, цветов или марок без предварительных тестов меняет вязкость и характер течения. Если стандартный полимер проливает тонкую стенку на высокой скорости, модифицированный аналог с той же скоростью может дать дефекты.
Параметры литья пластмасс: как настроить режим без перегрева
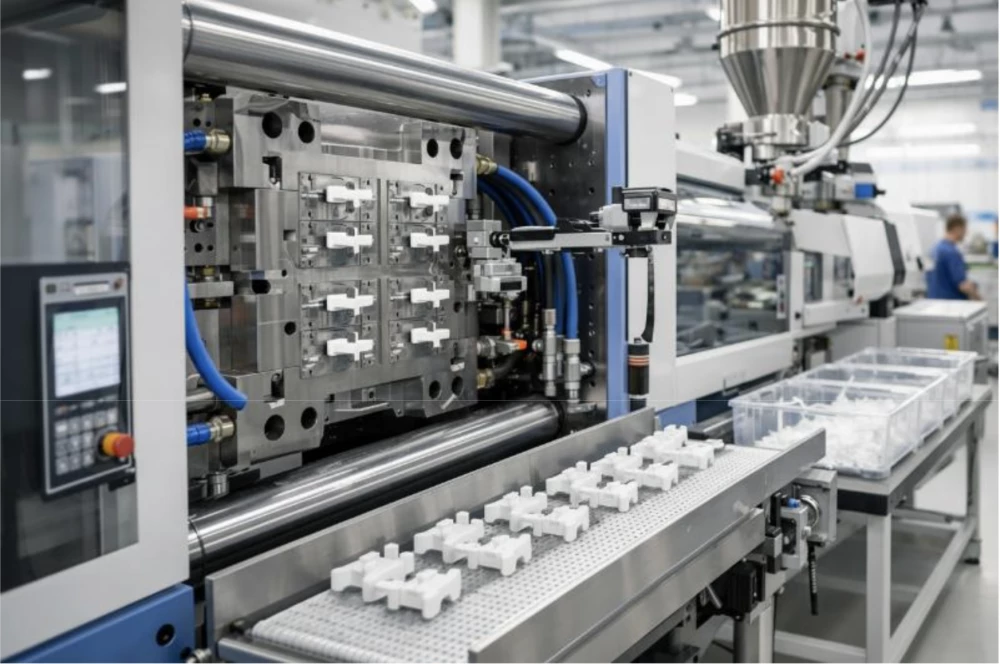
Настройка ТПА выполняется на основе паспорта материала, геометрии изделия и характеристик оборудования. Универсальных таблиц для сложных композиций не существует. Базовый принцип – менять один связанный параметр, оценивать массу и качество отливок, после чего фиксировать результат.
-
Температура зон цилиндра и сопла: определяет вязкость. Низкая температура ведет к непроливам, избыточная – к термодеструкции, потемнению и газообразованию.
-
Температура пресс-формы: влияет на качество поверхности, прочность сварных швов и внутренние напряжения. Холодная форма «замораживает» фронт потока у литника.
-
Скорость впрыска: задает характер течения. Недостаточная скорость создает холодные спаи, чрезмерная – сдвиговый нагрев и подгары.
-
Давление впрыска и выдержки: обеспечивают заполнение полости и компенсацию усадки. Избыток давления приводит к облою и росту внутренних напряжений.
-
Время охлаждения: предотвращает коробление и усадочные раковины при извлечении еще теплой детали.
-
Противодавление и обороты шнека: формируют однородный расплав. Высокие значения для чувствительных добавок могут стать источником деградации.
-
Остаточная подушка: помогает контролировать стабильность дозирования и работы выдержки.
Частая ошибка: Повышение температуры расплава – не универсальный ответ на недолив. Сначала проверяют сушку, реальную температуру формы, сечение литника, газоотводы и достаточность давления впрыска.
Типовые дефекты трудногорючих пластиков и методы их устранения
|
Дефект |
Возможные причины |
Первые действия и корректировка |
|
Серебристые полосы, пузыри, свили |
Избыточная влага, летучие продукты деструкции, перегрев в цилиндре |
Проверить режим сушки, герметичность тары, снизить температуру расплава, сократить время пребывания в машине. |
|
Подгары, темные участки |
Плохая вентиляция формы, сжатие воздуха потоком, чрезмерная скорость впрыска |
Прочистить газоотводные каналы, оптимизировать профиль скорости впрыска, проверить состояние литников. |
|
Недолив, непролив тонких стенок |
Низкая температура формы/расплава, недостаток давления, узкий литник, высокая вязкость |
Проверить температуру формы, увеличить давление/скорость впрыска (избегая перегрева), оценить сечение литника. |
|
Сварные швы с пониженной прочностью |
Охлажденные фронты потока, неудачное расположение впуска, плохая вентиляция |
Скорректировать температуру формы, изменить скорость впрыска, пересмотреть расположение впусков на этапе проектирования. |
|
Облой |
Избыток давления впрыска/выдержки, слабое смыкание, износ кромок формы |
Снизить давление выдержки, проверить усилие смыкания ТПА и параллельность плит, оценить износ разъема формы. |
|
Коробление, усадочные раковины |
Неравномерное охлаждение, ранняя выемка, разная толщина стенок |
Увеличить время выдержки/охлаждения, отрегулировать контуры охлаждения пресс-формы. |
|
Хрупкость, изменение цвета |
Термодеструкция, долгий застой расплава, грязные литники, примеси |
Уменьшить время цикла, исключить неконтролируемое использование дробленки, проверить чистоту бункера. |
Чек-лист для получения стабильной серии
Для снижения процента брака и выпуска качественной продукции придерживайтесь системного подхода:
-
Комплексный подбор: Сопоставляйте текучесть полимера с геометрией детали, требования к сушке – с возможностями цеха, а цвет – с допусками заказчика.
-
Входной контроль: Запрашивайте техническую документацию, паспорта партий и проводите тестовые отливки перед запуском тиража.
-
Мониторинг параметров:
-
Контролируйте массу, линейные размеры и внешний вид изделий.
-
Проверяйте прочность критических зон (защелки, тонкие стенки, сварные швы).
-
Фиксируйте в технологической карте номер партии сырья, остаточную влажность после сушки и рабочие режимы ТПА.
Разделение проблем: Четко отделяйте дефекты сырья от износа оборудования или особенностей конструкции пресс-формы.
Устойчивое литье огнестойких компаундов базируется на строгом соблюдении регламента сушки, исправной оснастке и выверенной режимной карте. Такой подход решает проблемы с качеством гораздо быстрее, чем хаотичная корректировка температуры и давления после каждого появления брака.