Понятие «трудногорючий пластик» часто используется в технической и коммерческой документации, однако за этим определением скрывается множество нюансов. Материал может быть сложнее воспламенить, он может медленнее распространять пламя или самостоятельно затухать после устранения источника огня.
При этом само слово «огнестойкий» или наличие антипиреновой добавки в составе не гарантируют, что готовое изделие пройдет сертификацию. Выбор марки требует комплексного подхода: учета базового полимера, класса горючести, толщины стенок, состава компаунда и условий литья.
1. На какие показатели в документации опираться при выборе
Для корректного подбора материала недостаточно знать название полимера. На конечные свойства влияют красители, армирующие наполнители (например, стекловолокно или тальк), влажность гранулята и технологические режимы переработки.
Ключевые стандарты и параметры:
-
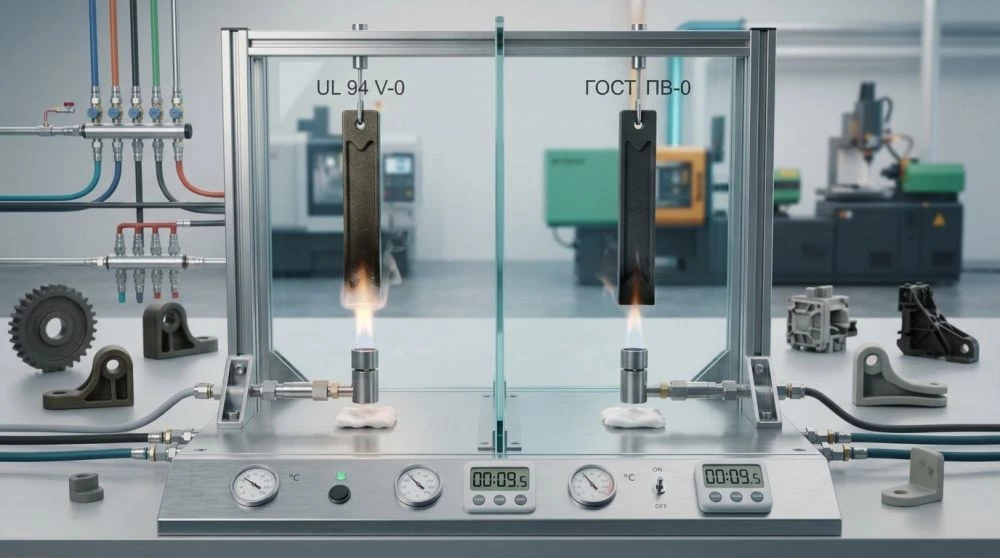
UL 94 (Класс горючести):
-
HB – горизонтальное горение
-
V-2, V-1, V-0 – вертикальные тесты с возрастающей степенью самозатухания (класс V-0 требует быстрого затухания без горящих капель)
-
5VA / 5VB – жесткие тесты для особо ответственных конструкций
-
Важная оговорка по толщине: Класс горючести всегда привязан к толщине образца. Сертификат V-0 при 1,5 мм вовсе не означает, что материал сохранит те же свойства на тонкой стенке 0,8 мм.
-
CTI (Индекс сравнительного трекинга): Критичен для электротехники, показывает сопротивление образованию проводящих дорожек.
-
GWFI и GWIT: Характеристики воспламеняемости и температуры воспламенения при испытании раскаленной проволокой.
-
Дополнительные параметры: Дымообразование и токсичность продуктов горения (оцениваются по отраслевым стандартам для спецтехники и транспорта).
2. Сравнение основных трудногорючих полимеров
Выбор материала всегда диктуется условиями эксплуатации. Одна и марка может идеально подойти для декоративного кожуха, но выйти из строя в силовом клеммнике, нагревающемся на протяжении тысяч часов.
Ниже приведена подробная классификация и сводная таблица основных трудногорючих полимеров, которая поможет сопоставить материалы по их свойствам и назначению.
Сводная таблица: Выбор трудногорючего полимера под задачи
|
Полимерная марка |
Основные плюсы и особенности |
Типичные сферы применения |
|
ABS FR |
Ударная вязкость, простота литья, доступная цена. Теплостойкость ниже, чем у инженерных пластиков. |
Корпусы бытовой/промышленной электроники, панели приборов, оргтехника. |
|
PC / PC+ABS FR |
Высокая ударная прочность, сбалансированная текучесть, стабильность размеров (у смесей). |
Кожухи, зарядные устройства, корпуса электрооборудования, тонкостенные детали. |
|
PA6 / PA66 FR |
Прочность, износостойкость. Активно поглощают влагу (требуется строгая сушка). |
Разъемы, катушки, клеммники, силовые элементы, детали подкапотного пространства. |
|
PBT FR |
Отличная размерная стабильность, химическая стойкость, высокие электроизоляционные свойства. |
Реле, датчики, силовые разъемы, электротехнические корпусные детали. |
|
PPS, PEI, PEEK |
Работа при экстремальных температурах, стойкость к агрессивным средам, жесткие пожарные нормы. |
Узлы вблизи мощных нагревателей, специализированное промышленное оборудование. |
3. Алгоритм выбора материала: от условий эксплуатации к марке
Чтобы не переплачивать за избыточные характеристики и исключить брак на производстве, двигайтесь по следующему алгоритму:
-
Определите сценарий эксплуатации: Где находится источник тепла? Какова длительная и пиковая температура? Есть ли вибрация, контакт с химикатами, маслами или УФ-излучением?
-
Сформулируйте нормативные требования: Не закладывайте класс V-0 «на всякий случай», если требования проекта скромнее – избыточный антипирен удорожает сырье и ухудшит текучесть.
-
Учтите механику и электронику: Проверьте поведение материала в зонах защелок, резьбовых втулок, тонких стенок и вблизи токоведущих элементов (CTI, трекингостойкость).
-
Проверьте технологичность: Оцените температурное окно литья, чувствительность к перегреву, требования к сушке и возможности вашего парка ТПА.
-
Оцените экономику: Учитывайте не только цену гранулы, но и стабильность цикла, процент брака, энергозатраты на сушку и износ пресс-форм.
4. На что обратить внимание при закупке гранулята
Приобретая сырье по прайсу с пометкой FR или V-0, требуйте от поставщика полный пакет документов именно на закупаемую марку:
-
Технический паспорт (TDS): механические, тепловые, электрические параметры и режимы литья.
-
Паспорт безопасности (SDS): правила хранения, сушки и безопасности при переработке.
-
UL Yellow Card: подтверждение пожарных характеристик с указанием минимальной толщины стенки.
-
Протоколы испытаний и данные о наполнителе (особенно при переходе на вторичное сырье).
Важно: Первичный полимер, компаунд с фиксированной рецептурой и вторичная гранула ведут себя по-разному. Для ответственных деталей обязателен входной контроль партий и пробное литье на серийной оснастке.
5. Главные ошибки при выборе и итоговая рекомендация
Типичные промахи инженеров:
-
Выбор полимера исключительно по индексу UL 94 без учета реальной толщины детали.
-
Слепое копирование марки стороннего производителя без адаптации под свою оснастку.
-
Игнорирование регламента сушки для гигроскопичных материалов (PA, PC, PBT).
-
Закупка дорогих высокотемпературных пластиков без предварительного инженерного расчета нагрузок.
Итоговая схема решения:
Подготовьте четкое техническое задание → соберите паспорта 2–3 подходящих марок → проведите тестовое литье на реальной геометрии. Такой подход гарантирует, что выбранный пластик обеспечит пожарную безопасность и стабильность серийного выпуска.