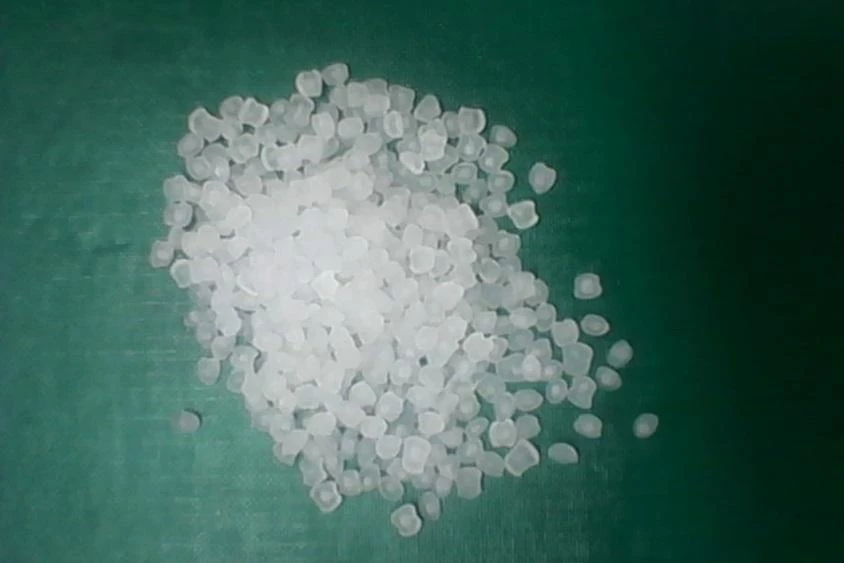
В составе макромолекул полимера присутствует амидная связь и метиленовые группы, повторяющиеся от 2 до 10 раз. Полиамиды кристаллизующиеся полимеры. Свойства различных полиамидов довольно близки. Они являются жесткими материалами с высокой прочностью при разрыве и высокой стойкостью к износу, имеют высокую температуру размягчения и выдерживают стерилизацию паром до 140°С.
Полиамиды сохраняют эластичность при низких температурах, так что температурный интервал их использования очень широк. Однако полиамиды отличает довольно высокое водопоглощение. Однако после высушивания первоначальный уровень свойств восстанавливается. В этом отношении лучше ПА - 12, у которого водопоглощение меньше, чем у ПА - 6 и ПА - 66.
Полиамиды обладает высокой прочностью при ударе и продавливании, легко свариваются высокочастотным методом. Полиамиды обладают очень высокой паропроницаемостью и низкой проницаемостью по отношению к газам, поэтому их применяют в вакуумной упаковке. На полиамиды легко наносится печать. Прозрачность ПА-пленок высока, особенно двуосно-ориентированных. Блеск также улучшается при ориентации.
Электрические и механические свойства материала зависят от влажности окружающей среды. Новейшей разработкой является получение аморфного полиамида. Он имеет меньшую паропроницаемость по сравнению с кристаллическими полиамидами.
Полиамид известен в химической (и не только химической) промышленности как полиамид-6 (в соответствии с количеством атомов углерода в мономерах -NH-(CH2)5-CO). Коммерческих же названий несравненно больше: на отсутствие фантазии производители полиамида-6 не жалуются. Чехи, например, предпочитают обозначать свой продукт в каталогах как MURYLON или JARID, в России тот же полиамид-6 (правда, не всякий, а только лучший) называют капролоном, а изготовленный по германской технологии гидролитический полиамид-6 имеет целый список наименований: силон, нейлон, силамид, ультрамид, грилон, зител.
Полиамид-6-блочный (он-то как раз и известен более как капролон или, иногда, капролон-В) определяется промышленными специалистами как многофункциональный конструкционный материал, выступающий в качестве заменителя цветных металлов и их сплавов.
Признаки материала: воспламеняющийся; продолжает гореть и после удаления источника возгорания, капает пузырьками и образует нити. Голубое пламя с желтым окаймлением. Пахнет горелым рогом.
Параметры переработки
Полиамида 6 (ПА6)
Температура цилиндра:
- Фланец 60-90˚С (70˚С)
- Зона 1 230-240˚С (240˚С)
- Зона 2 230-240˚С (220˚С)
- Зона 3 240-250˚С (240˚С)
- Зона 4 240-250˚С (240˚С)
- Зона 5 240-250˚С (240˚С)
- Сопло 230-240˚С (240˚С)
Полиамида 66 (ПА66)
Температура цилиндра:
- Фланец 60-90˚С (80˚С)
- Зона 1 260-290˚С (280˚С)
- Зона 2 260-290˚С (280˚С)
- Зона 3 280-290˚С (290˚С)
- Зона 4 280-290˚С (290˚С)
- Зона 5 280-290˚С (290˚С)
- Сопло 280-290˚С (290˚С)
Температура расплава: 240-250˚С
Температура снижения в цилиндре: 220˚С
Температура пресс-формы: 60-100˚С
Давление впрыска: 1000 – 1600 бар, при тонкостенных изделиях с большим путем течения до 1800 бар
Давление выдержки: обычно около 50 % от давления впрыска. Так как материал затвердевает довольно быстро, достаточно короткое время выдержки под давлением, с помощью затухающего давления выдержки можно снизить напряжения в изделии
Противодавление: задавать очень точно 20-80 бар, так как слишком высокое противодавление имеет следствием неравномерную пластификацию
Скорость впрыска: впрыскивать относительно быстро. Заботиться о выпуске воздуха из пресс-формы, в противном случае возможны прижоги на отливке
Число оборотов шнека: возможно высокое число оборотов шнека до 1м/сек по линейной скорости. Однако лучше число оборотов установить настолько медленным, чтобы процесс пластификации заканчивался незадолго до конца времени охлаждения. Требующийся момент вращения шнека низкий
Минимальная и максимальная длина хода дозирования: 0,5-3,5 Д.
Остаточная подушка массы: 2-6 мм, в зависимости от хода дозирования и диаметра шнека
Предварительная сушка: 4 часа при 80°С, кроме переработки непосредственно из бочкотары. Полиамиды гигроскопичны, поэтому хранить в не пропускающих влагу ёмкостях и закрывать наполнительную воронку. При содержании влаги свыше 0,25% возможны трудности при переработке
Повторная переработка: возможна добавка 10% размолотого гранулята
Усадка: 0,7-2,0% с 30%-ным содержанием стекловолокна для упрочнения материала: 0,3-0,8%. Изделия с температурой использования свыше 60°С должны быть выдержаны при высокой температуре, благодаря такой выдержке остаточная усадка ниже, то есть изделия лучше выдерживают размеры и имеют меньше внутренних напряжений.
Впрыскивание изделия: возможны точечный, туннельный и стержневой литники. Для холодных пробок рекомендуются глухие отверстия и отверстия-ловушки, а также перерабатывать через горячий канал. Так как расплав должен перерабатываться в пределах узкого диапазона температур, требуется горячий канал с точным температурным режимом.