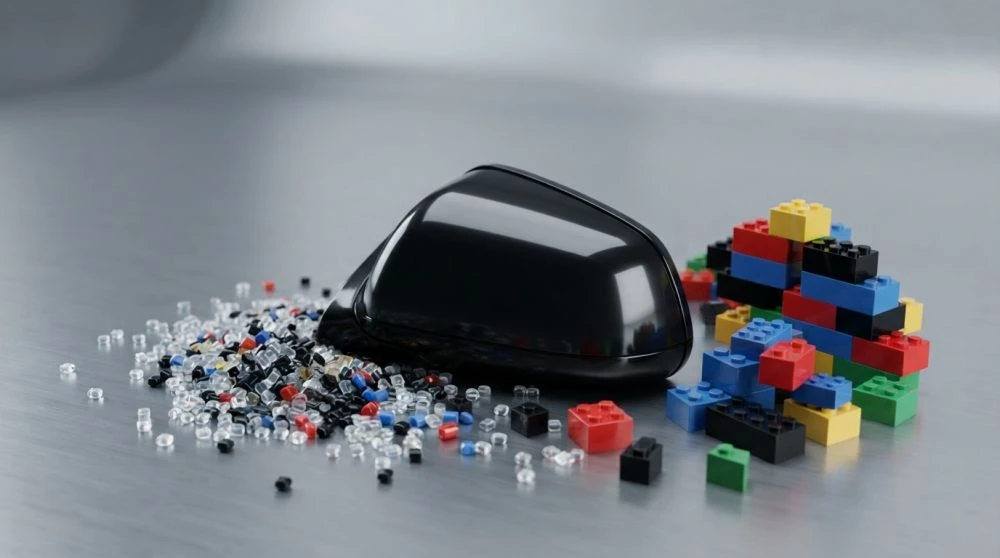
Литье пластмасс под давлением — это краеугольный камень современной промышленности. Это технологический процесс, с помощью которого создается более трети всего мирового объема полимерных изделий. От крошечных шестеренок в часовом механизме до крупных деталей кузова автомобиля — этот метод позволяет превращать обычные гранулы пластика в точные, прочные и функциональные продукты.
Для Полигон Пласт литье пластмасс — это не только вопрос выбора сырья или изготовления пресс-формы. На качество и себестоимость готовой детали одновременно влияют свойства материала, конструкция оснастки, режимы работы оборудования и сам технологический процесс. Поэтому мы рассматриваем производство комплексно: от анализа проблемы и подбора материала до оптимизации технологии и запуска стабильного серийного производства. В этой статье мы подробно рассмотрим, что такое литье пластмасс, какие методы существуют, где применяются готовые изделия и какие тренды определяют будущее этой отрасли.
Суть технологии: как это работает?
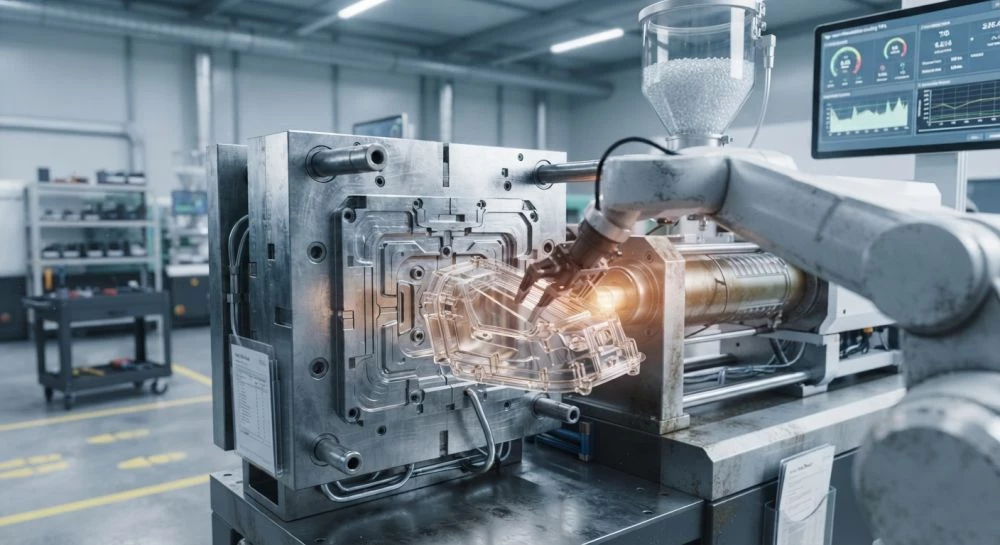
В основе процесса лежит простой, но эффективный принцип. Сырье — чаще всего гранулы термопластов — нагревается до вязкотекучего состояния, после чего под высоким давлением впрыскивается в специальную литьевую форму (пресс-форму).
Основные этапы цикла литья:
-
Плавление: Гранулы полимера засыпаются в бункер термопластавтомата (ТПА), где они плавятся и гомогенизируются (перемешиваются до однородной массы) в цилиндре пластикации.
-
Впрыск: Расплавленная масса под давлением от 80 до 200 МПа через литниковую систему впрыскивается в полость предварительно сомкнутой пресс-формы.
-
Охлаждение и застывание: В форме пластик остывает, затвердевает и принимает заданную геометрию.
-
Извлечение: Форма раскрывается, и готовая деталь с помощью толкателей извлекается наружу. После этого цикл повторяется.
Весь цикл занимает от нескольких секунд до минут, что делает технологию невероятно производительной и идеальной для массового и крупносерийного производства.
Многообразие методов: не только стандартный впрыск
Хотя базовый принцип один, технология литья под давлением включает множество специальных методов, разработанных для решения конкретных задач:
-
Инжекционный метод: Наиболее распространенный и универсальный способ для изготовления деталей сложной конфигурации.
-
Интрузия: Применяется для производства толстостенных изделий, когда объем отливки может превышать объем впрыска машины.
-
Мультикомпонентное (многоцветное) литье: Позволяет создавать изделия из нескольких видов пластика или разных цветов в одном цикле. Например, корпус инструмента с мягкой, прорезиненной рукояткой.
-
Литье с газом: В расплав впрыскивается инертный газ (обычно азот), который создает полости внутри толстых стенок изделия, снижая вес и предотвращая усадку.
-
PIM-технология (литье порошковых смесей): Используется для производства мелких и сложных деталей из металла или керамики путем впрыска смеси порошка и полимерного связующего.
Сердце производства: оборудование и оснастка
Ключевыми элементами производственной линии являются:
-
Термопластавтомат (ТПА): Это основная литьевая машина. ТПА различаются по типу привода (гидравлические, электрические, гибридные) и конструкции (горизонтальные, вертикальные).
-
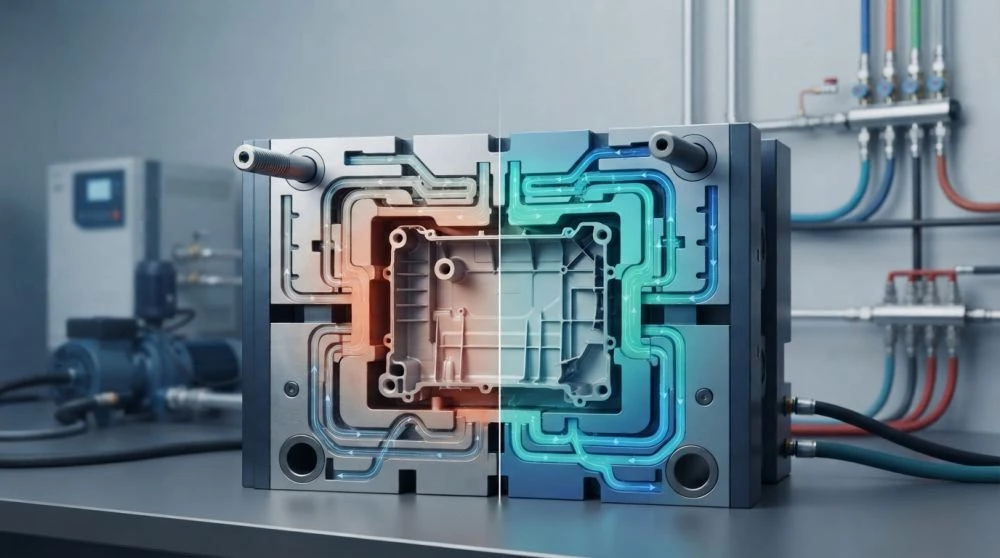
Пресс-форма: Это сложная и высокоточная оснастка, которая определяет геометрию будущей детали. Пресс-формы для ТПА могут быть холодноканальными или горячеканальными, двухплитными или трехплитными, одногнездными или многогнездными. Качество изготовления пресс-формы напрямую влияет на точность, качество поверхности и долговечность отливаемых деталей.
Материалы: из чего мы льем?
Подавляющее большинство изделий изготавливается из термопластов — полимеров, способных многократно плавиться и застывать без потери свойств. К наиболее популярным материалам относятся:
-
Полипропилен (ПП): Прочный, легкий, химически стойкий материал. Используется для упаковки, автомобильных деталей и бытовых товаров.
-
АБС-пластик: Ударопрочный и твердый полимер. Из него делают корпуса бытовой техники, электроники и детали в автомобилестроении.
-
Полистирол (ПС): Жесткий и прозрачный, или ударопрочный и непрозрачный. Применяется для изготовления одноразовой посуды, упаковки и игрушек.
-
Полиамид (ПА, нейлон): Износостойкий и прочный материал с низким коэффициентом трения. Из него производят шестерни, втулки и другие технические детали.
-
Поликарбонат (ПК): Обладает высокой ударной вязкостью и прозрачностью. Используется для изготовления защитных очков, светотехники и компакт-дисков.
Где встречаются литые детали? Сферы применения
Изделия, полученные литьем под давлением, окружают нас повсюду. Вот лишь несколько ключевых отраслей:
-
Автомобилестроение: Бамперы, приборные панели, корпуса фар, элементы салона, корпуса аккумуляторов.
-
Электроника и бытовая техника: Корпуса смартфонов, ноутбуков, телевизоров, пылесосов, стиральных машин.
-
Медицина: Корпуса медицинского оборудования, одноразовые шприцы, детали для диагностических приборов.
-
Потребительские товары: Игрушки, детали мебели, посуда, контейнеры для хранения, элементы упаковки.
-
Строительство: Элементы трубопроводов, крепеж, детали внутренней отделки.
Преимущества и ограничения технологии
Как и любой технологический процесс, литье пластмасс под давлением имеет свои сильные и слабые стороны.
Преимущества:
-
Высокая производительность: Идеально подходит для массового выпуска идентичных деталей.
-
Точность и повторяемость: Позволяет получать изделия сложной формы с жесткими допусками.
-
Широкий выбор материалов: Возможность подобрать полимер под любые задачи — от гибких до жестких, от прозрачных до окрашенных.
-
Минимум отходов: Литники и бракованные изделия могут быть переработаны и использованы повторно.
-
Низкая себестоимость при больших тиражах: Высокие затраты на изготовление пресс-формы окупаются за счет огромного количества выпущенных деталей.
Недостатки:
-
Высокая стоимость оснастки: Проектирование и изготовление пресс-формы — сложный и дорогостоящий этап.
-
Нерентабельность для малых партий: Из-за стоимости оснастки метод невыгоден для производства нескольких десятков или сотен деталей.
-
Сложность проектирования: Требуется тщательный расчет для предотвращения дефектов литья, таких как усадка, коробление и недоливы.
-
При этом причина дефекта далеко не всегда находится в самом материале. На результат одновременно влияют свойства сырья, температура и давление, время цикла, конструкция литниковой системы, охлаждение и особенности пресс-формы. Поэтому замена марки пластика без анализа всего производственного процесса не всегда решает проблему.
В Полигон Пласт такие задачи рассматриваются комплексно: специалисты анализируют текущий процесс, определяют причины брака или высокой себестоимости, подбирают материал и режимы переработки, при необходимости дорабатывают оснастку и проводят испытания до получения стабильной годной детали.
Будущее литья: тренды и инновации
Отрасль не стоит на месте, и сегодня мы наблюдаем несколько ключевых трендов, которые меняют привычные процессы:
-
Искусственный интеллект и автономное производство: Современные ТПА оснащаются системами с ИИ, которые в реальном времени анализируют параметры процесса, прогнозируют дефекты и автоматически подстраивают настройки оборудования. Это сводит к минимуму брак и участие человека.
-
Интеграция с 3D-печатью: 3D-печать все чаще используется для быстрого прототипирования и создания мастер-моделей для последующего изготовления пресс-форм, а также для производства самой оснастки.
-
Новые материалы и технологии: Разрабатываются новые методы, например, литье с использованием вспененных заполнителей, позволяющее создавать легкие и прочные изделия с внутренним каркасом, которые раньше были невозможны.
-
Экологичность: Активно внедряются технологии, позволяющие использовать вторично переработанные материалы и биоразлагаемые полимеры, что снижает нагрузку на окружающую среду.
Заключение
Литье пластмасс под давлением — это сложная, но невероятно эффективная и гибкая технология, которая лежит в основе многих производственных цепочек. Понимание ее возможностей, методов и материалов позволяет создавать продукцию, отвечающую самым высоким требованиям современного рынка.
Для Полигон Пласт конечный результат работы — не поставленный материал или изготовленная пресс-форма, а стабильное производство годной детали с требуемыми характеристиками и экономикой.
Поэтому мы можем подключаться к задаче на разных этапах: подобрать или разработать материал, заменить импортную марку, определить причины дефектов литья, оптимизировать режимы оборудования, спроектировать или доработать пресс-форму и провести испытания. Решение подбирается исходя из конкретной производственной задачи, а не из необходимости продать определенную марку сырья.